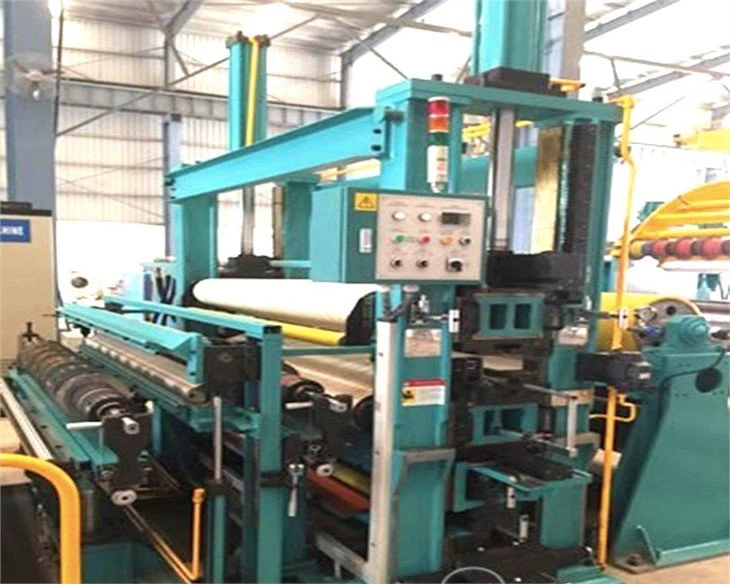
Slitlínur
Skurðlínan, sem samanstendur af þremur kjarnamöguleikum-há-nákvæmni fóðrun, skynsamlegri stjórn og skilvirkri klippingu-er orðin ómissandi í málmplötuvinnslu. Verðmæti þess liggur ekki aðeins í því að bæta framleiðslu skilvirkni og efnisnýtingu heldur einnig í því að veita staðlaða framleiðslu fyrir niðurstreymisferli eins og stimplun, suðu og samsetningu. Með framþróun iðnaðar 4.0 munu riflínur í framtíðinni samþætta gervigreindarskoðun og stafræna tvíburahagræðingu, sem knýr málmvinnsluiðnaðinn í átt að greindri og sveigjanlegri framleiðslu.



Kostir vöru
Strangt umburðarlyndi: Með því að nota nákvæmni skífuskera og CNC tækni, nær vikbreidd umburðarlyndis ±0,05 mm, sem uppfyllir kröfur um mikla-nákvæmni efnisvíddar í bíla, rafeindatækni og öðrum iðnaði.
Frábær brún gæði: Klippunarferlið framleiðir sléttar, burtlausar- ræmur, sem dregur úr efnistapi í síðari vinnslu.
Háhraðaaðgerð.-: Skurðhraði nær 30–300 m/mín. (aðlagar sig að efnisþykkt), sem eykur framleiðslugetu og framleiðslugetu verulega.
Stöðug rekstur: Alveg sjálfvirk vinnsla frá afspólun til bakslags tryggir samfellda framleiðslu, tilvalið fyrir miklar-pöntunarkröfur.
Snjöll stjórn: Línan er búin PLC eða CNC kerfum og gerir sjálfvirka stillingu verkfæra, spennustýringu, fráviksleiðréttingu og netgreiningu kleift-sem dregur verulega úr handvirkum inngripum.
Breyting á forskrift með einum-snertingu: Alveg sjálfvirk kerfi styðja hraðskipti framleiðsluforskrifta, sem lágmarkar niður í miðbæ.
Endurheimt brún rusl:Snyrta rusl er endurheimt með kantklippingarvélum, sem lágmarkar hráefnissóun.
Sveigjanleg rifa:Rifjunaráætlanir eru fínstilltar miðað við eftirspurn til að hámarka nýtingu spólubreiddar.
Efnisfjölbreytileiki:getur unnið úr málmum eins og stáli, áli, kopar, ryðfríu stáli osfrv., með þykkt á bilinu 0,05-6 mm og breidd 300-2500 mm.
Samhæfni ferli:styður riftun á sérstökum vafningum eins og húðun og lagskiptum án þess að hafa áhrif á efniseiginleika.
Spennujafnvægi:Stýrikerfi fyrir lokuðu-lykkjuspennu tryggir að efnið beygist ekki eða teygist ekki meðan á slitferlinu stendur.
Bilunarviðvörun:Búin skynjurum til að fylgjast með stöðu búnaðarins í rauntíma til að forðast óvænta stöðvun eða efnisskemmdir.
Lítil orkunotkun hönnun:há-hagkvæmni mótorar og orkusparandi-flutningskerfi eru notuð til að draga úr rekstrarkostnaði.
Minnka úrgang:hár-nákvæmni rifa og endurvinnsla á kantefni draga úr málmryki og losun úrgangs.
Framleiðsla með mörgum-forskriftum:ein rifa getur framleitt ræmur af mismunandi breiddum til að mæta sérsniðnum þörfum.
Fljótleg arðsemi af fjárfestingu:búnaðarkostnað er hægt að endurheimta fljótt með því að bæta skilvirkni, draga úr sóun og launakostnaði.
Algengar tegundir
Flokkun eftir stigi sjálfvirkni
- Handvirk slitlína
Eiginleikar:
Með því að treysta á handvirka notkun þarf að klára kjarnaaðgerðir eins og aðlögun verkfærabils, spennustýringu og fráviksleiðréttingu handvirkt, með einfaldri uppbyggingu og lágum fjárfestingarkostnaði.
Umsóknarsviðsmyndir:
Pantanir með litlum lotum og mörgum forskriftum, eða vinnsluatburðarás með litla nákvæmni (svo sem riftun á venjulegum stálplötum til smíði).
Kostir:
Lágt verð, einfalt viðhald, hentugur fyrir-byrjunarfyrirtæki eða lág-fjárhagsþarfir.
Ókostir:
Lítil skilvirkni (hraði er venjulega minni en 50 metrar/mínútu), léleg rifunarnákvæmni (þol er meira en ±0,5 mm) og treyst á hæft starfsfólk.
- Hálf-sjálfvirk slitlína
Eiginleikar:
Sjálfvirkni að hluta, eins og sjálfvirk fráviksleiðrétting og PLC-stýrt spennukerfi, en samt þarf handvirkt inngrip fyrir tólabreytingar og færibreytustillingar.
Umsóknarsviðsmyndir:
Meðal-framleiðsla, aðstæður sem taka tillit til bæði kostnaðar og hagkvæmni (svo sem rifu úr málmhýsi fyrir heimilistæki).
Kostir:
Mikil kostnaður-hagkvæmni, sterk aðlögunarhæfni, rifunarnákvæmni allt að ±0,2 mm og hraði aukinn í 80-120 metra/mínútu.
Ókostir:
Langur niður í miðbæ þegar skipt er um forskriftir og takmarkaðar sjálfvirkniaðgerðir.
- Alveg sjálfvirk riflína
Eiginleikar:
Innbyggt snjallt stjórnkerfi (eins og CNC tölustýring), sjálfvirk verkfæraskipti, netgreiningu, fjareftirlit og aðrar aðgerðir, sem styður einn-smellaskipti á framleiðslubreytum.
Umsóknarsviðsmyndir:
Stór-samfelld framleiðsla, iðnaður með mikilli-eftirspurn (eins og nýrri rafhlöðuflipa koparþynnuskurði).
Kostir:
Mikil skurðarnákvæmni (±0,05 mm), hraður hraði (meira en 200 metrar/mínútu), minni ósjálfstæði á handavinnu, hentugur fyrir 24 tíma ómannaða framleiðslu.
Ókostir:
Mikil fjárfesting í búnaði, flókið viðhald og miklar tæknilegar kröfur til rekstraraðila.
Flokkun eftir burðarvirkishönnun
- Ein-höfuð riflína (ein stöð)
Eiginleikar:
Útbúin með aðeins einu setti af afvindara og afturvindara. Eftir riftun eru allar mjóar ræmur spólaðar á sömu stöð og stöðva þarf vélina til að skipta um kefli.
Umsóknarsviðsmyndir:
Vinnsla á efnum með þröngri breidd eða fáum rifstrimlum (eins og riftun á undirlagi úr áli fyrir hurðir og glugga).
Kostir:
Fyrirferðarlítil uppbygging, lítið fótspor og lítill kostnaður.
Ókostir:
Lítil skilvirkni, tíðar hjólabreytingar hafa áhrif á framleiðslugetu.
- Tvöföld-höfuð riflína (tvöföld stöð)
Eiginleikar:
Búin með tvöföldum afvindara og tvöföldum vindavélum, er hægt að ná samfelldri framleiðslu: þegar verið er að vinna eitt sett af spólum er hitt settið for-uppsett og í biðstöðu, óaðfinnanlegur rofi.
Umsóknarsviðsmyndir:
Stórar lotupantanir (eins og stöðugt rifið á stálplötum fyrir bíla) til að draga úr niður í miðbæ.
Kostir:
Framleiðsluhagkvæmni er aukin um meira en 30%, hentugur fyrir samfellda-hraða notkun.
Ókostir:
Flókinn búnaður, mikil stofnfjárfesting og orkunotkun.
Flokkun eftir þykkt vinnsluefnis
- Þunn plötuslitlína
Eiginleikar:
Hannað fyrir þunnar málmspólur með þykkt 0,05-2,0 mm (svo sem koparpappír, álpappír, galvaniseruðu plötu osfrv.), notar skútan léttan hárnákvæman skífusker.
Umsóknarsviðsmyndir:
Niðurskurður á ofur-þunnum ræmum eins og rafeindahlutum (eins og sveigjanlegu hvarfefni hringrásarborðs) og efni í matarumbúðum.
Kostir:
Skurð án burra, forðast rispur á yfirborði efnisins og styður við nákvæmnisstýringu á míkron-stigi.
Ókostir:
Mjög miklar kröfur um spennustöðugleika og flókna kembiforrit búnaðar.
- Miðlungs og þykk plötuslitlína
Eiginleikar:
Gildir fyrir miðlungs og þykkar plötur með þykkt 2,0-6,0 mm (svo sem ryðfríu stáli og sjávarstálplötum). Skútan þarf að vera úr mikilli hörku og slitþolnu efni (eins og wolframstáli).
Umsóknarsviðsmyndir:
Skurð á plötum fyrir burðarhluta verkfræðivéla og skipasmíði.
Kostir:
Sterkur klippikraftur, þolir há-styrk efni og hefur mikla skurðvirkni.
Ókostir:
Mikil orkunotkun og stór tækjastærð.
Flokkun eftir hagnýtri stækkun
- Alhliða riflína
Eiginleikar:
Stöðluð uppsetning, lýkur aðeins grunnaðgerðum eins og rifu og vinda, án viðbótar vinnslueininga.
Umsóknarsviðsmyndir:
Hefðbundin málmræmavinnsla (eins og venjuleg stálspóluskurður).
Kostir:
Breitt notkunarsvið, lítill viðhaldskostnaður.
Ókostir:
Getur ekki uppfyllt sérstakar kröfur um ferli (eins og yfirborðsmeðferð).
- Fjölvirk samsett slitlína
Eiginleikar:
Samþættar einingar eins og húðun, lagskipting, gata og greiningu á netinu til að ná samþættingu slits og eftirvinnslu.-
Umsóknarsviðsmyndir:
Sérsniðin framleiðsla á virðisaukandi-vörum (svo sem lagskipuðum álplötum og götuðum hitaköfum).
Kostir:
Dragðu úr vinnsluflæði, bættu afraksturinn og hentaðu fyrir samsetta vinnslu með mikilli-nákvæmni.
Ókostir:
Dýr búnaður og hár tæknilegur þröskuldur.
Sérstök gerð riflína
- Hár-hraða nákvæmnisskurðarlína
Eiginleikar:
Hannað fyrir ofur-þunn eða-nákvæm efni (eins og koparpappír úr litíum rafhlöðu), notar háþróaða tækni eins og stuðning fyrir loftlag og leysisvið og hraðinn getur náð meira en 300 metrum/mínútu.
Umsóknarsviðsmyndir:
Ný orka, nákvæm rafeindaiðnaður.
Kostir:
Fullkomin nákvæmni (±0,02 mm) og skilvirkni, sem dregur úr efnistapi.
Ókostir:
Krefst stöðugs hita- og rakaumhverfis og rekstrar- og viðhaldskostnaður er mjög hár.
- Þung-slitlína
Eiginleikar:
Hannað fyrir ofur-þykkar (6-20 mm) eða ofur-breiðar (meira en 2500 mm) plötur, búnar vökva servókerfi og kraftmiklum mótor.
Umsóknarsviðsmyndir:
Skurð á auka-þykkum stálplötum fyrir kjarnorkubúnað og þungar vélar.
Kostir:
Sterk klippageta og mikill stöðugleiki.
Ókostir:
Búnaðurinn er risastór og orkunotkun og hávaðavandamál áberandi.
Efni
Efniseiginleikar: Kolefnisstál (eins og SPCC, Q235) hefur miðlungs hörku og góða sveigjanleika; stálblendi (eins og galvaniseruðu lak og sílikon stálplata annað en ryðfrítt stál) hefur meiri styrk og tæringarþol.
Efniseiginleikar: Aðallega einkunnir eins og 304, 316 og 430, með mikla hörku og sterka tæringarþol, en augljós tilhneiging til að herða.
Efniseiginleikar: Hreint ál (1 röð) hefur framúrskarandi sveigjanleika en lítinn styrk; álblöndur (3 seríur, 5 seríur, 6 seríur) auka hörku með því að bæta við þáttum en viðhalda léttleika
Efniseiginleikar: Hreint kopar (T2) hefur framúrskarandi leiðni; kopar (H62) og brons (QSn6.5-0.1) hafa mikla hörku og eru slitþolin-og tæringarþolin.
(1) Nikkel og nikkelblendi
Eiginleikar og forrit:
Háhita- og tæringarþol, notað fyrir rafhlöðurafskaut (eins og nikkel-vetnisrafhlöður) og há-lofthitahluta í geimferðum. Koma verður í veg fyrir brothættar sprungur í efninu meðan á rifu stendur.
(2) Títan og títan málmblöndur
Eiginleikar og forrit:
Hár styrkur og lítill þéttleiki, notaður fyrir lækningaígræðslur og efnakljúfa. Lágur klippihraði er nauðsynlegur við vinnslu til að draga úr sliti á verkfærum.
(3) Sink og sink málmblöndur
Eiginleikar og forrit:
Góð tæringarþol, uNotað fyrir galvaniseruðu stálræmur og sinkplötur fyrir rafhlöður. Hitastýring við riftun kemur í veg fyrir oxun sinklags.
Umsókn

Bílaframleiðsla
Skurðlínan sker breiðar stálplötur (eins og galvaniseruðu plötur og álplötur) í ræmur af mismunandi breiddum til að stimpla hluta eins og hurðir, þök og undirvagn. Nákvæmni rifunar (±0,1 mm) tryggir samsvarandi stig stimplunar og dregur úr ruslhraða.
Heimilistækjaiðnaður
Eftir að ryðfríu stáli eða litahúðaðar plötur- eru skornar í ræmur eru þær notaðar til að beygja og mynda ísskápa og þvottavélarplötur. Burr-lausa brúnin dregur úr síðari malaferlinu.
Smíði og skraut
Rifa ál-samsettar plötur úr plasti og ál-sink-húðaðar stálplötur (breidd 100-600 mm) til að leggja útveggi og þök bygginga. Niðurskurðurinn hefur bein áhrif á framgang verkefnisins.
Rafeindatækni og rafmagn
Að klippa koparklædd lagskiptum (eins og FR-4) í tilteknar breiddir fyrir PCB framleiðslu, með nákvæmni upp á ±0,05 mm til að forðast línufrávik.
Pökkunariðnaður
Málmílát:
Að rifa blikkplötur og álplötur (þykkt 0,15-0,3 mm) sem grunnefni í dósum og matardósum krefst sléttra og burtlausra skurðbrúna til að koma í veg fyrir sprungur við mótun dósa.
Flöskulok og þéttiefni:
Álpappír er notaður fyrir lyfjaumbúðir og fóður fyrir drykkjarflöskur eftir riftun og viðhalda verður hreinleika efnisins og bakteríudrepandi eiginleikum.
Nýtt orkusvið
Að rifa ál ramma (fyrir sólarplöturamma) og niðursoðna koparræmur (fyrir rafhlöðustrengssuðu) krefst skilvirkrar og stöðugrar framleiðslu til að mæta þörfum uppsetningar í stórum- mælikvarða.
Flug- og hernaðariðnaður
Að rifa títan ál og ál plötur (þykkt 0,5-3 mm) fyrir skinn og eldflaugaskeljar flugvéla krefst afar mikils stöðugleika og nákvæmni skurðarbúnaðarins
Vélbúnaður og daglegar nauðsynjar
Lásar og aukabúnaður fyrir baðherbergi:
Rifur úr kopar og ryðfríu stáli eru notaðar til að stimpla lítinn vélbúnað eins og hurðarlása og kranaventilkjarna.
Eldhúsvöruframleiðsla:
Eftir að hafa skorið 304 ryðfríu stálplötur eru þær stimplaðar í eyður fyrir potta og hnífa.
Íhlutir
Virkni: Hlaðið og vindið úr málmspólum, festið spólukjarnann með vökva- eða vélrænni stækkun og samdrætti spólunnar og útbúið pressulúlu til að koma í veg fyrir að efnið vindi upp. Sumar gerðir styðja tvöfalda-stöðvaskipti til að ná stöðugri fóðrun.
Virkni: Notaðu mörg sett af sléttunarrúllum til að leiðrétta beygju spólunnar, koma í veg fyrir innra álag efnisins, tryggja að yfirborðið sé flatt áður en það er rifið og draga úr síðari skekkjum við klippingu.
Virkni: Dragðu efnið inn í skurðaraðalvélina á jöfnum hraða, venjulega knúið áfram af servómótor, með klemmuvalsum eða beltibúnaði til að viðhalda stöðugum fóðrunarhraða og upphafsspennu.
Kjarnahlutir:
Diskaskerasett: Mörg pör af karbít- eða háhraða stáldiskaskerum eru sett á efri og neðri skafta skera og mismunandi breidd rifa er náð með því að stilla bilið á skerinu.
Drifkerfi skurðarskafts: Ekið af gírkassa eða sjálfstæðum mótor til að tryggja samstilltan snúning skútunnar.
Stillingarbúnaður fyrir skeri: Handvirk/sjálfvirk stilling á stöðu skeri, með nákvæmni allt að ±0,05 mm.
Virkni: Sjálfstætt mótordrif, endurvinnir kantúrganginn (kantvír) sem myndast við riftun, bætir efnisnýtingu og forðast að úrgangur flækist sem hefur áhrif á aðalframleiðslulínuna.
Samsetning:
Spennugreiningarrúlla: rauntíma-vöktun á breytingum á efnisspennu.
Stýrieining fyrir lokuð-lykkju: PLC er notað til að stilla tog eða hraða afvindarans og vindans til að viðhalda stöðugri spennu við slit og koma í veg fyrir aflögun efnis eða brot.
Virkni: Notaðu ljós- eða úthljóðsskynjara til að greina brúnastöðu efnisins og stilltu stöðu stýrirúllunnar lárétt í gegnum vökva-/rafmagnsstýringar til að tryggja að efnið liggi meðfram miðlínunni og forðast frávik við slit.
Virkni: Spólaðu mjóu ræmuna til baka í sjálfstæðar spólur. Kjarninn inniheldur:
Spóluskaft: Vökvaspenna eða vélræn læsibygging til að festa spólukjarnann.
Þrýstiarmur: Stjórnaðu efnisfestingunni á upphafsstigi vinda.
Stýring á spennu taper: Dragðu sjálfkrafa úr spennunni þegar þvermál spólunnar eykst til að koma í veg fyrir að innra lagsefnið afmyndist við þrýsting.
Algengar spurningar
Sp.: Hvaða efni er hægt að vinna með slitlínunni? Hver er þykkt og breidd?
A: Slitlínan er hentugur fyrir málmspólur eins og stál, ryðfrítt stál, ál, kopar, sink osfrv. Dæmigert vinnslusvið: Þykkt: 0,03 mm (ofur-þunn koparþynna) til 20 mm (extra-þykk stálplata); Breidd: 100mm til 2500mm (sumir þungur búnaður getur náð 4000mm). Staðfesta þarf sérstaklega í samræmi við búnaðarlíkanið. Sérstök efni (eins og títan álfelgur) krefjast sérsniðinna verkfæra og spennustillingar.
Sp.: Hver er skurðarnákvæmni? Hvernig á að tryggja samræmi?
A: Nákvæmni staðall: ± 0,1 mm fyrir venjulegar gerðir, ± 0,02 mm fyrir gerðir af mikilli-nákvæmni (svo sem riftun á nýjum orkustöngum). Varnarráðstafanir: Lokað-spennustjórnunarkerfi; Tæki til að leiðrétta frávik í rauntíma (EPC); Sjálfvirk verkfæralæsing og biluppbótatækni; Kverðið skynjarann og stýrirúllustigið reglulega.
Sp.: Hversu langan tíma tekur það að breyta í mismunandi forskriftir? Hvernig á að minnka niður í miðbæ?
A: Hefðbundin vél: Handvirkt verkfæraskipti tekur 30-60 mínútur; Snjöll vél: Fullsjálfvirkt verkfærastillingarkerfi getur stytt verkfæraskiptatímann í minna en 5 mínútur. Hagræðingartillögur: Notaðu for-uppsetta verkfæraeiningu; Búin með tvöfaldri-afsnúnings-/vindavél; Samþykkja stafræna breytu minni virka, einn smellur símtal sögulegar stillingar.
Sp.: Hvaða vinna þarf að vinna fyrir daglegt viðhald búnaðarins?
A: Grunnviðhald felur í sér: Daglega: Hreinsaðu skerið og stýrisvalsinn; Athugaðu olíuhæð smurkerfisins; Hreinsaðu sorphirðubúnaðinn. Vikulega: Athugaðu þéttleika flutningskeðjunnar; Prófaðu neyðarstöðvunarhnappinn og öryggisgrindina. Mánaðarlega: Kvörðaðu spennuskynjarann; Athugaðu þéttingu vökvakerfisins; Smyrðu legur og gír. Árlega: Skiptu um vökvaolíu og síueininguna alveg; Prófaðu einangrunargetu mótorsins.
Sp.: Hver getur verið orsök þess að bursts eða ójöfnum brúnum stendur við riftun?
A: Algengar orsakir og lausnir: Aðgerð verkfæra: Skiptu um eða skerptu á verkfærinu, athugaðu slit á húðun; Óviðeigandi úthreinsun verkfæra: Stilltu bilið í 10%-15% af efnisþykktinni; Ójöfn spenna: Athugaðu spennuvalsþrýstinginn og endurkvarðaðu stjórnkerfið með lokuðu lykkju; Efnisyfirborðsgallar: Athugaðu hvort hráefnið sé oxað eða rispað áður en það er rifið.
Sp.: 6.Hvernig á að velja riflínu sem hentar þörfum fyrirtækisins þíns?
A: Eftirfarandi þættir þurfa að hafa í huga: Efniseiginleikar: þykkt, hörku, kröfur um yfirborðsmeðferð; Framleiðnikröfur: hraði (m/mín), samfelldur notkunartími; Nákvæmni kröfur: þolmörk, brún gæði; Fjárhagsáætlun og sveigjanleiki: handvirk gerð (lítill kostnaður) á móti fullkomlega sjálfvirkri gerð (mikil fjárfesting og mikil ávöxtun); Sérstakar aðgerðir: hvort þörf sé á samsettum vinnslueiningum eins og lagskiptum og gata. Tillaga: Gefðu einingahönnunarlíkön forgang til að auðvelda framtíðaruppfærslur.